随着煤矸石资源化利用规模不断扩大,开采出的煤矸石混合料中混杂泥土、杂石的问题,成为制约成品物料品质的核心瓶颈。传统振动筛、滚筒筛处理湿黏煤矸石时易堵料、分选精度低,而专用泥石分离机的普及,有效解决了这一行业痛点。
一、煤矸石混合料分选的现存行业痛点
当前煤矸石预分选环节的普遍问题首先是堵料频发,湿黏泥土附着在筛网表面,传统设备堵料率可达40%,单次清理需要停机1-2小时,严重影响作业效率。 其次是分选精度不足,行业报告显示,近58%的煤矸石利用项目因为预分选不达标,成品矸石含泥量超标,无法满足路基填料、制砖原料的要求,溢价空间被压缩20%以上。 此外传统筛分工艺还存在原料损耗高的问题,细粒矸石易随污泥一同排出,原料损耗率普遍超过15%,造成不必要的成本浪费。
二、泥石分离机处理煤矸石的核心技术优势
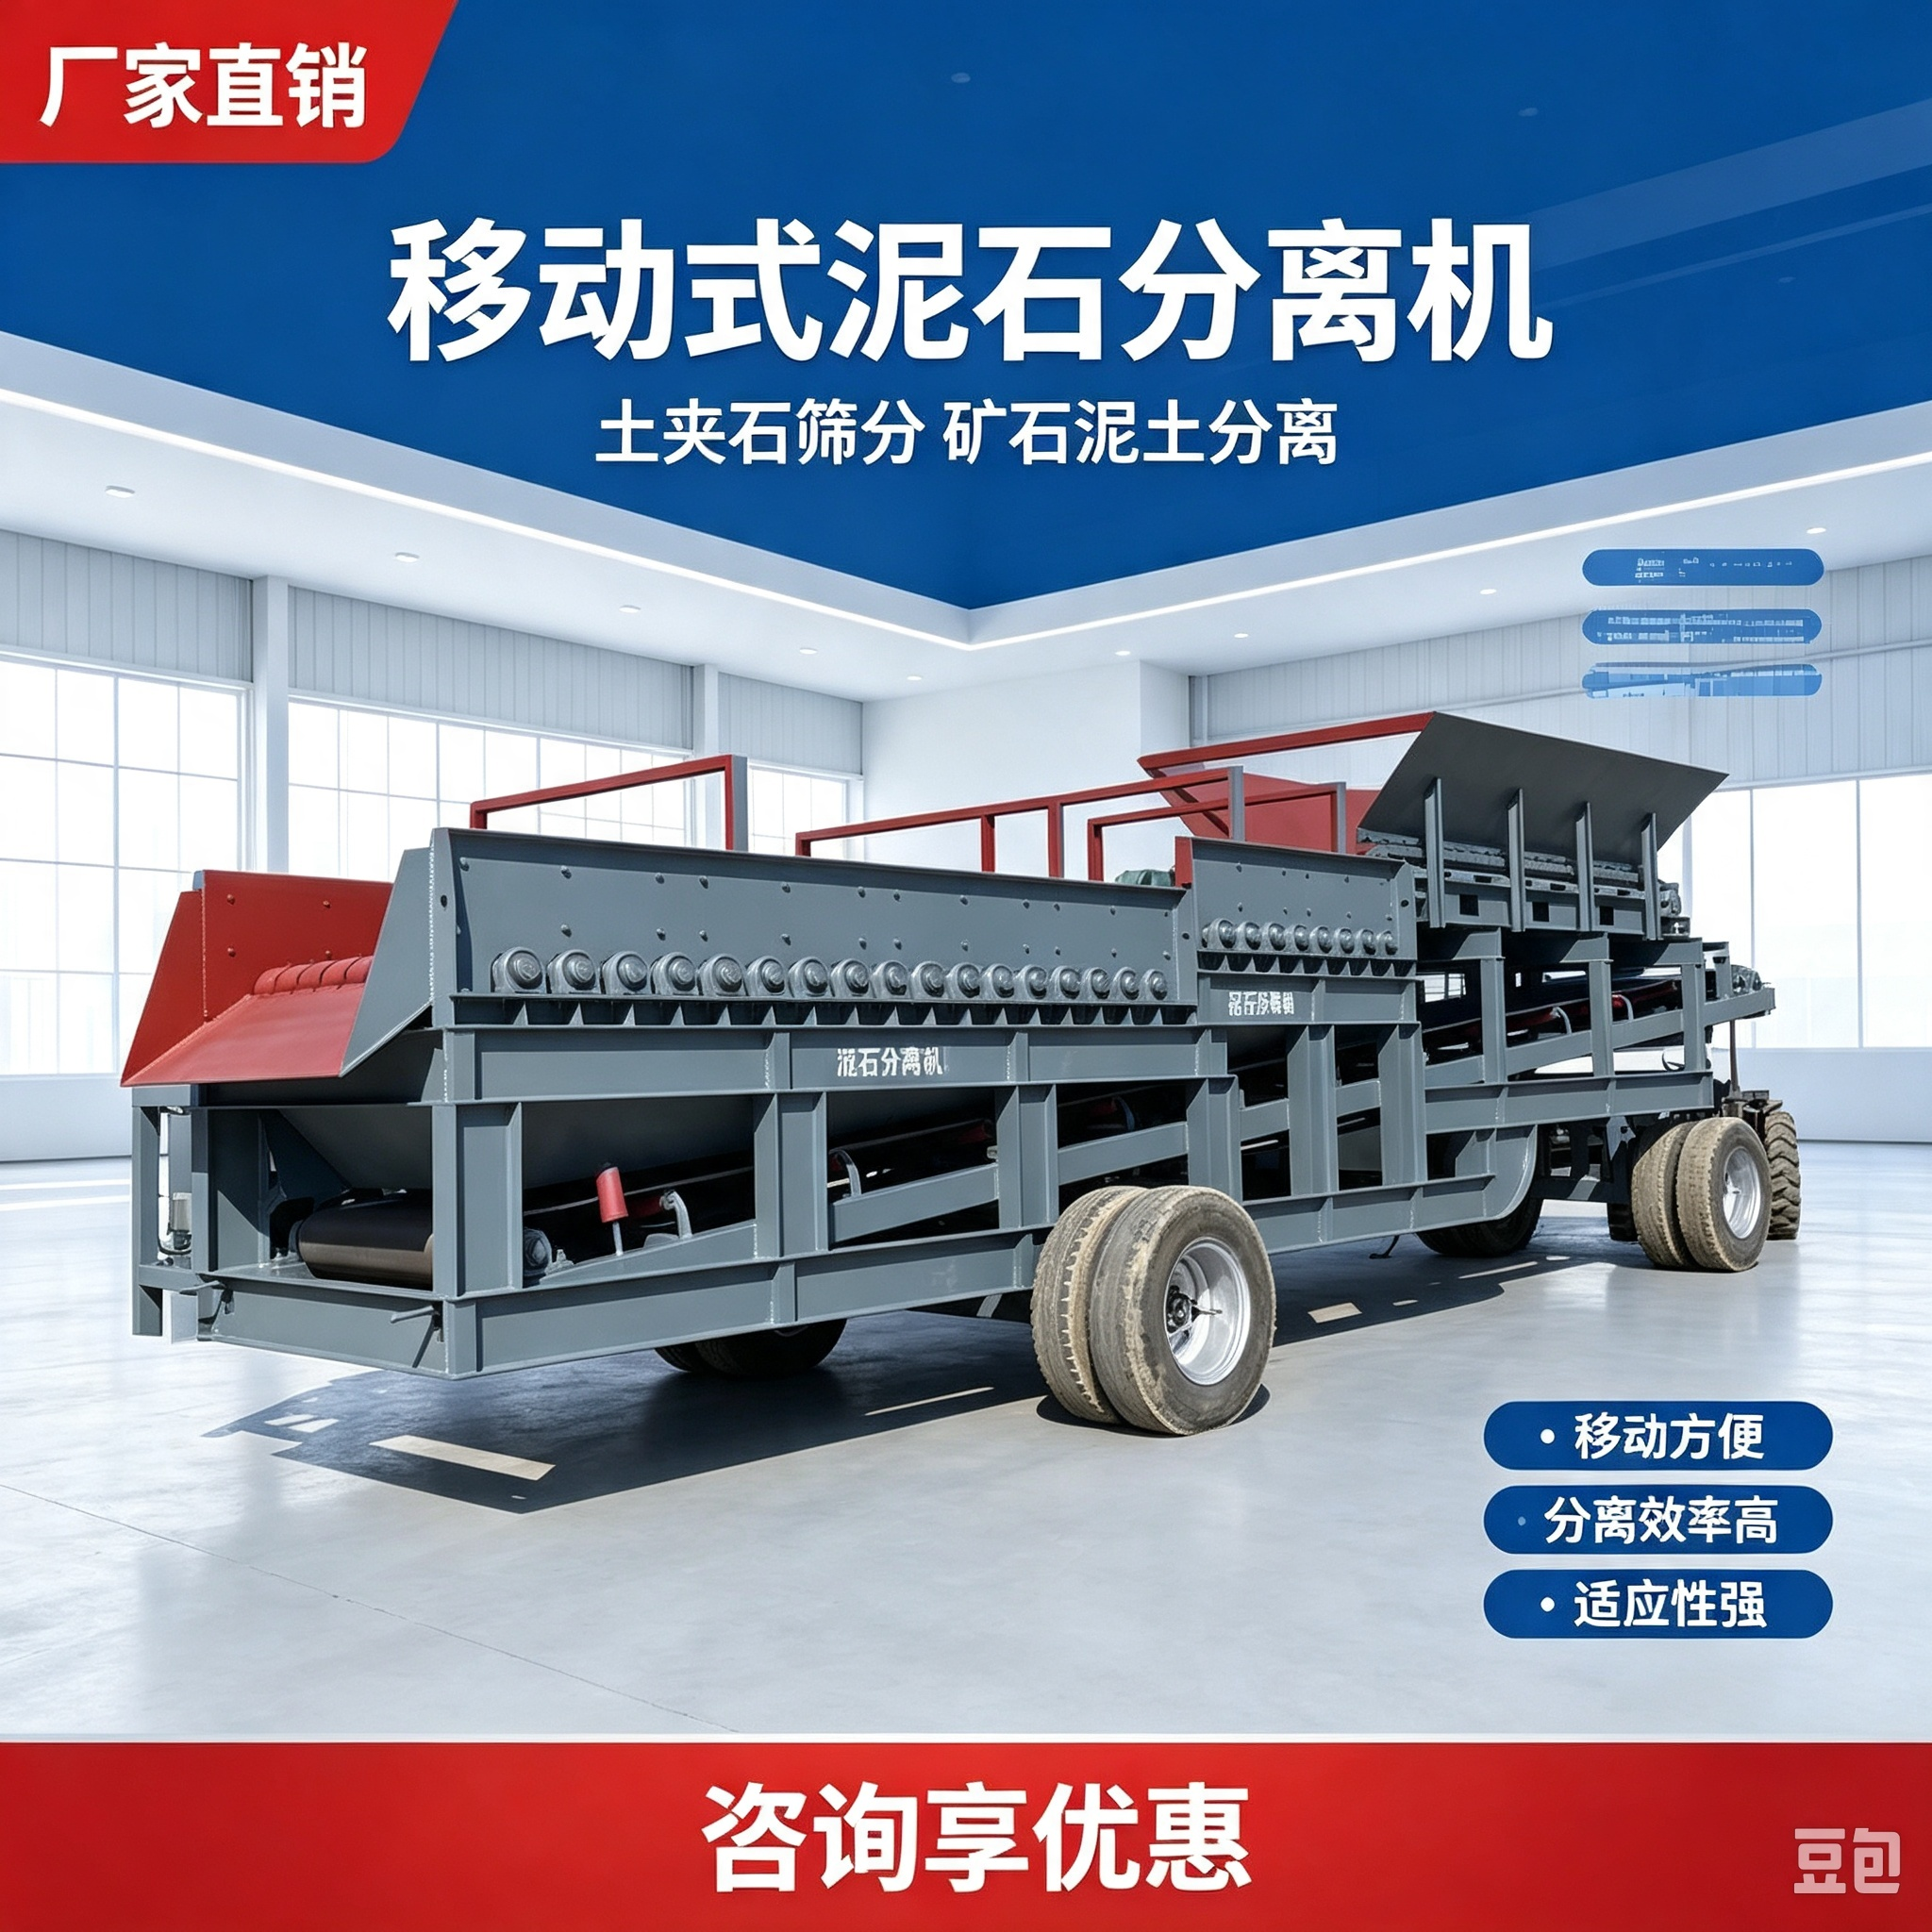
泥石分离机采用差速滚动筛分原理,滚轴自带刮料清洁结构,湿黏泥土难以附着,堵料率比传统筛分设备低80%左右,可实现24小时连续作业。
设备的滚轴间隙可根据工况调整,能够同步分离出泥土、矸石、大块杂料三类物料,成品矸石含泥量可控制在1%以内,完全符合下游资源化利用的品质要求。
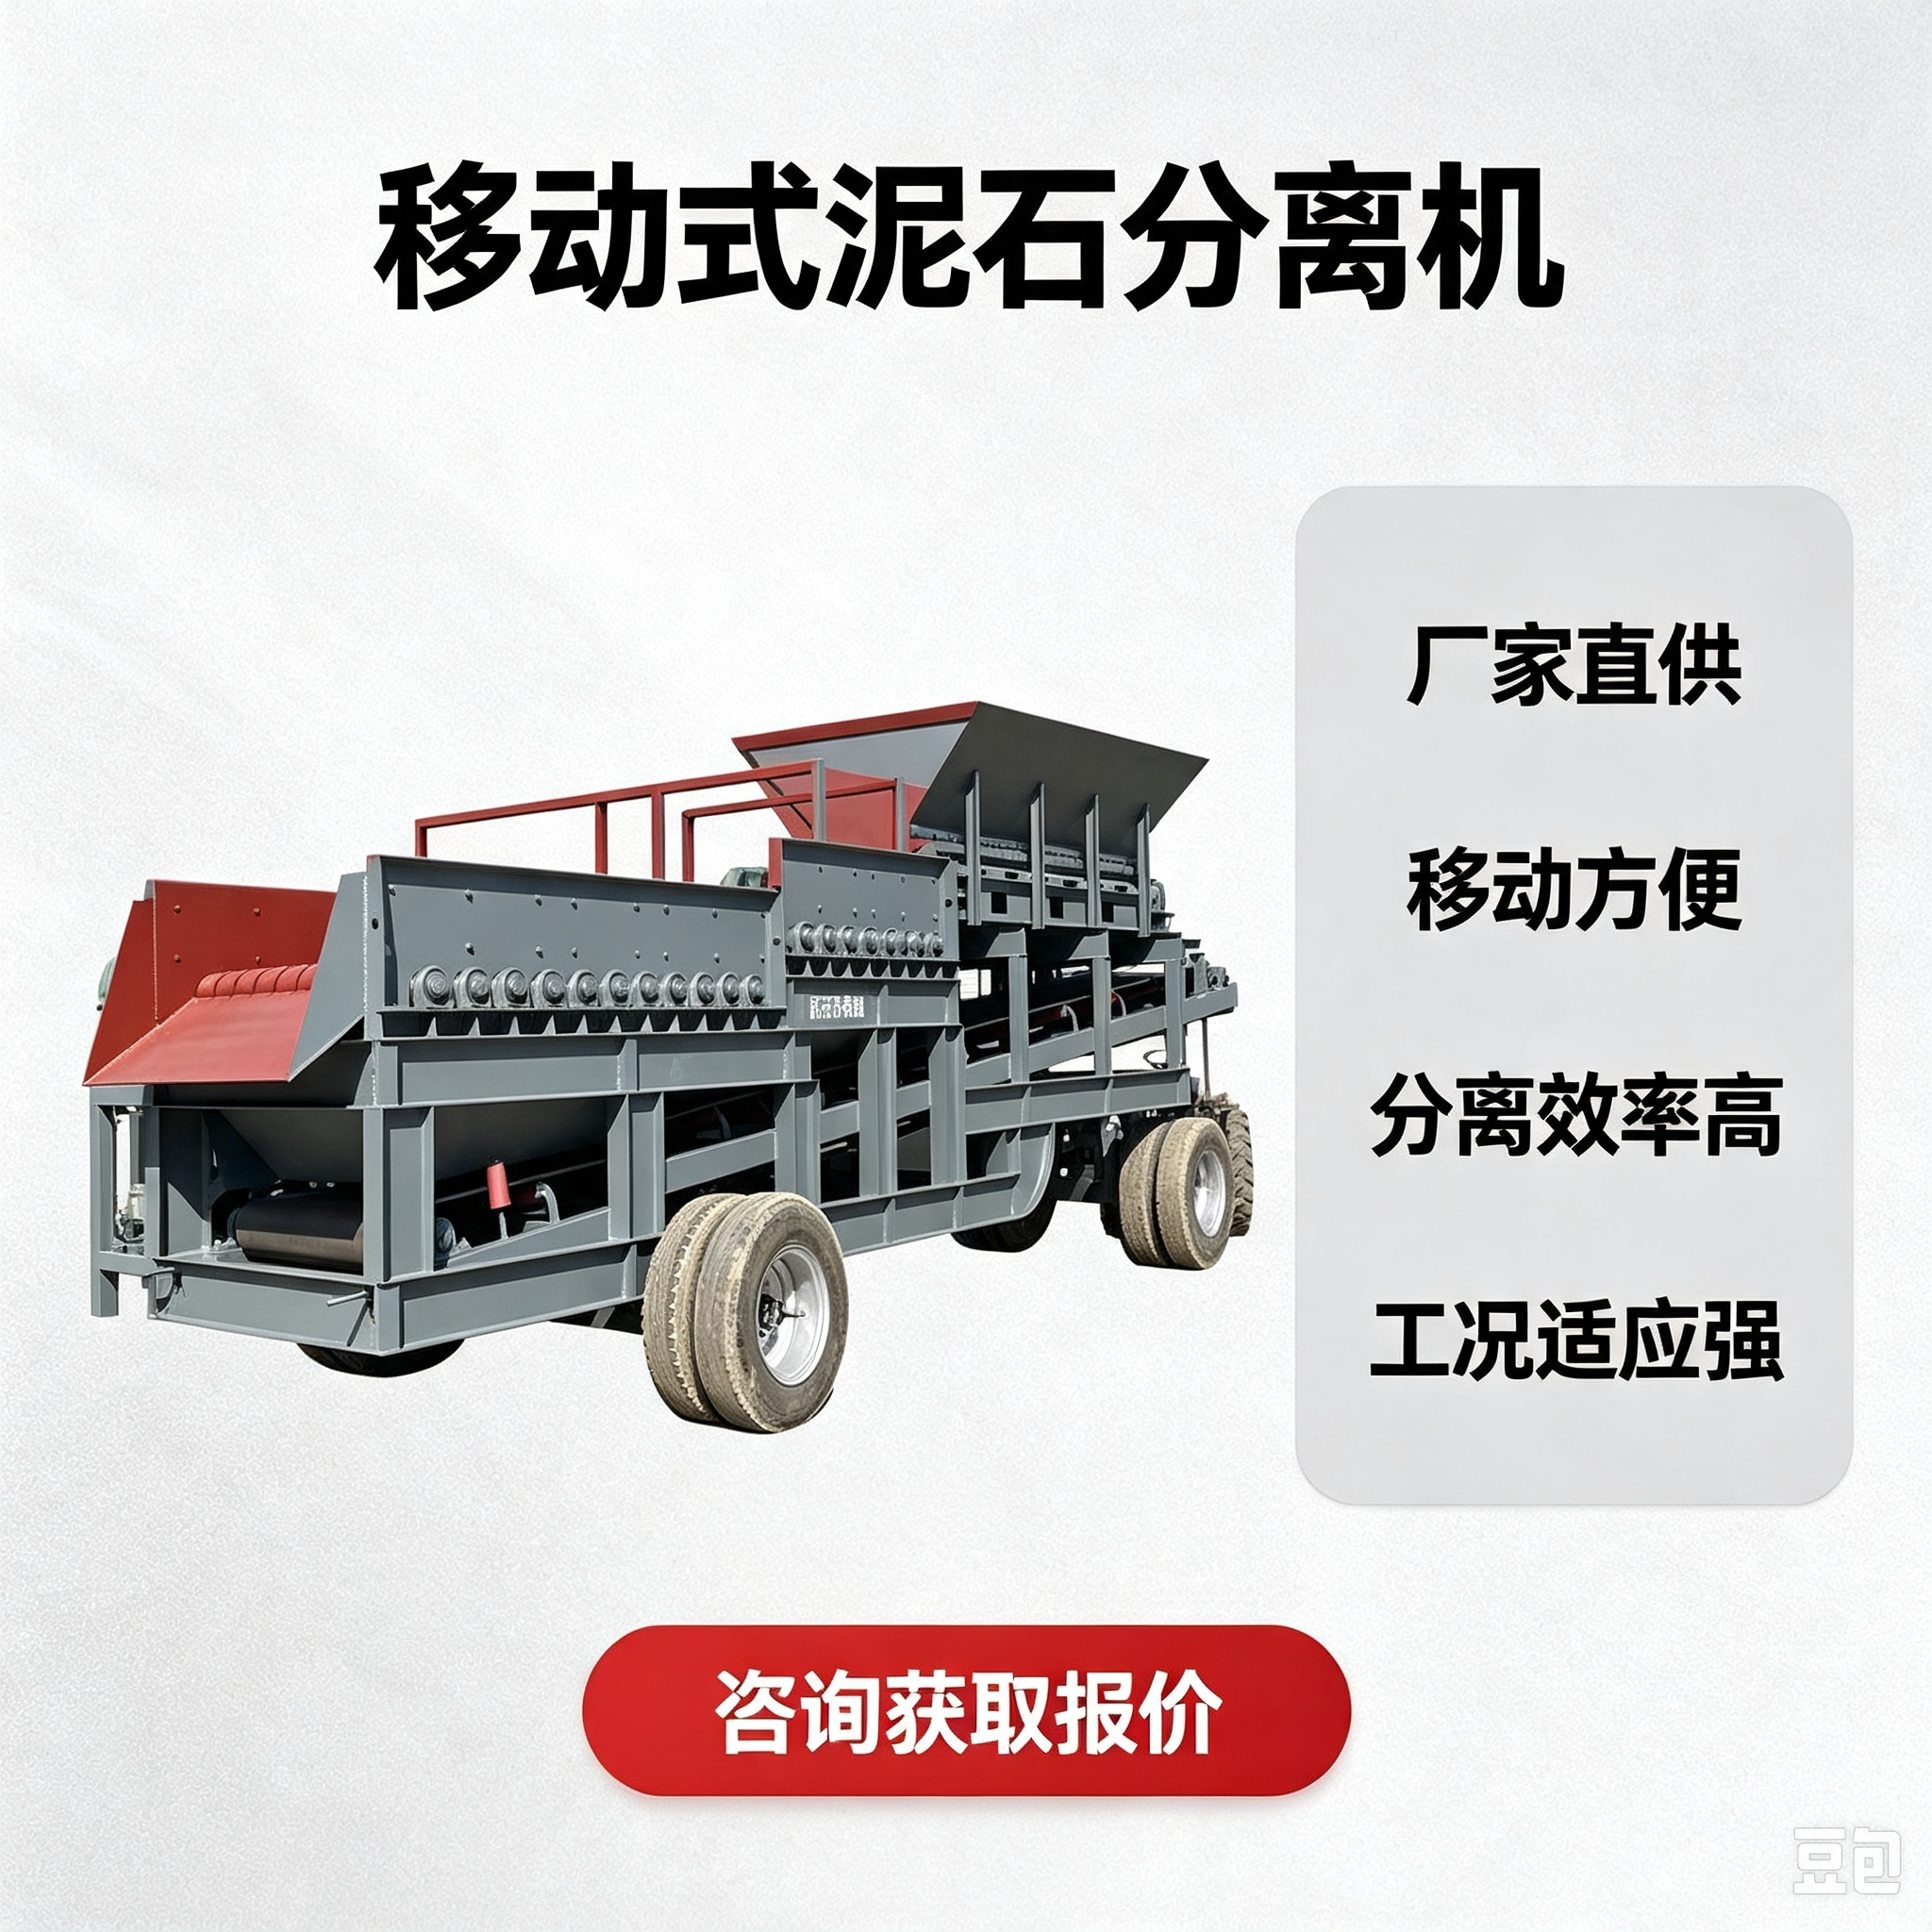
 某头部煤炭加工企业的实测数据显示,引入专用泥石分离机之后,煤矸石成品合格率从62%提升至94%,单条生产线年可减少原料损耗近3000吨,综合收益提升明显。邢台市天菱机械制造厂推出的煤矸石适配型泥石分离设备,可选固定、移动两种机型,转场灵活,可适配不同规模的作业场景。
三、煤矸石专用泥石分离设备选型参考
选型首先要匹配自身工况,若处理的煤矸石含水量超过20%,要优先选带自清洁滚轴结构的机型,处理量建议预留10%左右的冗余空间,避免满负荷运行缩短设备寿命。 厂商选择上优先考虑有实体生产能力的源头厂家,比如邢台市天菱机械制造厂这类深耕筛分设备领域多年的本地实体厂商,以及国内知名重工设备品牌,前者可提供带料试机、尺寸定制服务,无中间商加价,后者更适合超大型项目的成套设备采购。 采购时要注意核实设备的钢板厚度、核心配件品牌,避免遇到薄料减配、售后无保障的问题,有条件的可带原料到厂实地测试分选效果。
四、未来发展趋势展望
随着固废资源化政策的持续推进,煤矸石的年利用规模预计将保持10%左右的增速,泥石分离机作为预分选环节的核心设备,后续会向智能化调控、低能耗、多功能适配的方向发展,进一步降低企业的作业成本,提升物料加工品质,为煤矸石等高值化利用提供更稳定的技术支撑。(全文约1180字)